logo
Продукты
Продукты
Дом > Продукты > Части для станков с ЧПУ > длинный механический соединительный стержень

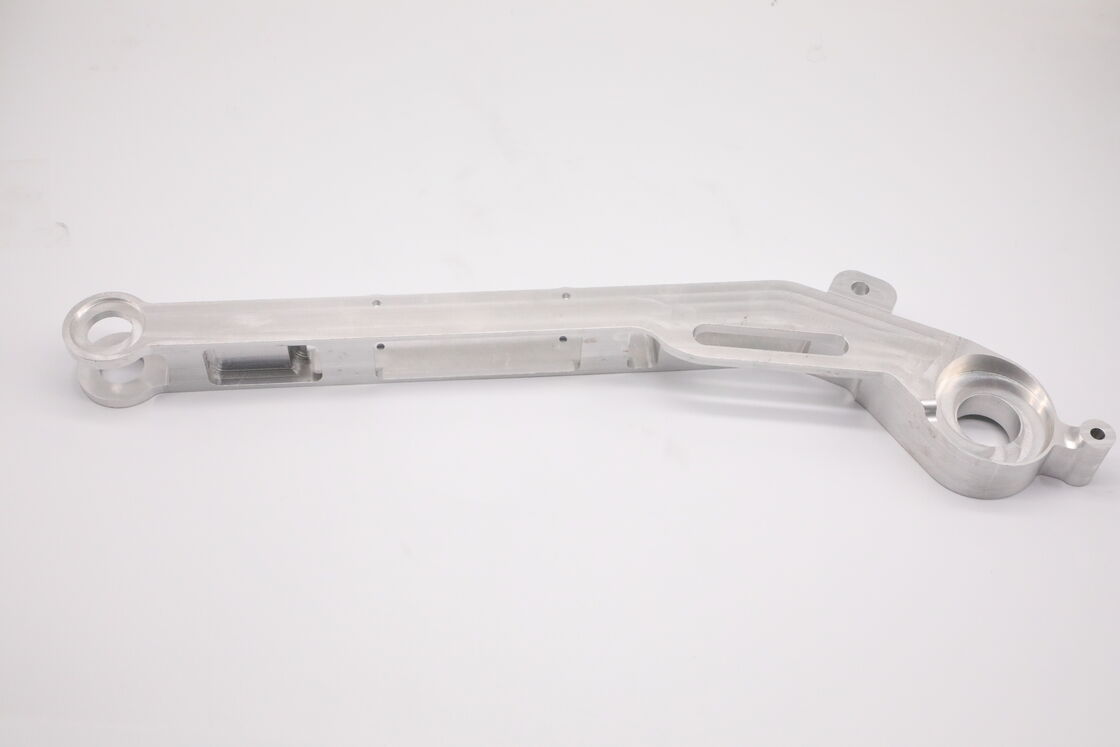
длинный механический соединительный стержень

Детали продукта

Место происхождения: Китай

Фирменное наименование: WEL

Сертификация: ISO9001

Номер модели: Никто

Условия оплаты & доставки

Количество мин заказа: 100

Цена: USD

Упаковывая детали: Промышленная упаковка

Время доставки: 8WEEKS

Условия оплаты: Т/Т

Поставка способности: 100000

Получите самую лучшую цену
Выделить:

длинный механический соединительный стержень для ЧПУ

,

Сцепные стержни для станков с ЧПУ

,

точные механические соединительные стержни

длинный механический соединительный стержень

1. Применение

Этот длинный механический соединительный стержень изгибающего типа с подшипниковыми колпачками на обоих концах используется в основном дляавтоматические механизмы раскачивания, руки роботов-двигателей, модули передачи, колебательные руки испытательных приборов и связи передачи оборудования для моделирования движения. сиденья с подшипниками большого диаметра на обоих концах оснащены подшипниками и булавками для вращающегося соединения.Ограничительные остановки и вспомогательные принадлежностиКак ключевой двигательный компонент для переключающейся передачи колебания и крутящего момента, он выполняет угловую передачу колебания и тягу под чередующимися циклическими нагрузками.широко используется в автоматических производственных линиях и нестандартных инструментальных комплектациях.

2. Материал и производительность

Основной материал: 6061‐T6 Сплав алюминияКлючевые показатели:

  • Прочность на протяжении ≥ 310 МПа, прочность на протяжении ≥ 276 МПа. Хорошее сопротивление изгибу для основной балки, устойчивость к пластической деформации при чередующихся циклических нагрузках.
  • Плотность 2,7 г/см3. Сплоченная легкая структура уменьшает инерцию движения и улучшает динамический ответ механизма.
  • Отличная обрабатываемость для длинных изогнутых профилей, глубоких отверстий и ступенчатых полостей.
  • Хорошая производительность при усталости при высокочастотных колебаниях, соответствующая требованиям RoHS и REACH.

3. Способ обработки

Произведено:Фрезерные станки с пятиосной композицией с ЧПУ, полностью обработанные из твердой алюминиевой коробки без сварки.

  • Основные процессы: контурная фреска длинной балки, сверление голов подшипников с петлями, фреска слотов для уменьшения веса, бурение отверстий для установки и отверстий для противопоглощения, фреска внутренней полости,формирование изгиба переходного сечения.
  • Вспомогательные процессы: полная раздвижка края, тщательное очищение от шлифов и удаление щелей из отверстий и отверстий.
  • Компенсация многоустановки для минимизации искажения длинных частей, гарантирует параллельность и коаксиальность двух отверстий конечных петлей для плавного движения.

4. Точность обработки и требования к использованию

Точность обработки:

  • Размерная допустимость: ±0,015 мм
  • Геометрическое допущение: параллельность между двумя отверстиями подшипников с петлями ≤0,02 мм, округлость отверстия ≤0,015 мм, допущение положения монтажного отверстия ≤0,02 мм
  • Поверхностная шероховатость: Ra ≤1,6 μm, гладкая внутренняя отверстие для подшипника и фиксации штифтов.Требования к использованию:
  • Рабочая температура: -20°C ~ +85°C, выдерживает переменное напряжение, сжатие и удар от переменного раскачивания.
  • Подшипники и штифты, установленные в отверстия с петлями, должны свободно вращаться без заторможения; регулировать крутящий момент блокировки штифтом, чтобы избежать деформации при сжатии отверстия.
  • Главный луч является основной несущей частью; не перегружайте путем принудительного изгиба.
  • Хранить голые алюминиевые детали в сухой среде для предотвращения окисления и обесцвечивания.

5Тепловая обработка

Теплообработка с применением раствора и искусственное старение (T6).

  • Цель: снять остаточные нагрузки на фрезерные элементы длинного размера, предотвратить изгиб и изгиб подвижной руки, стабилизировать относительную точность положения петлевых отверстий,улучшить силу изгиба и устойчивость к усталости.

6После обработки

Алюминиевая окантовка, необработанная, без анодирования.

  • Оригинальная металлическая текстура с ЧПУ сохраняется. Прозрачность сборки остается точной без влияния толщины покрытия. По запросу клиента может быть применена опциональная натуральная / черная анодация.Хранить голые алюминиевые детали устойчивыми к влаге.

7Контроль качества

Контроль качества всего процесса в соответствии с ISO9001:

  • Входящая инспекция: спектроскопическая проверка материала с сертификатом 6061‐T6.
  • Патрульная проверка процесса: наблюдение за извращением изгиба длинной заготовки, испытание параллелизма и округлости петлевых отверстий, проверка размеров отверстий.
  • Окончательная проверка: полномерное измерение, визуальная проверка на наличие осколков и осколков; отслеживаемые отчеты о проверке по партии.
  • Уборка перед отгрузкой: полностью удалить алюминиевые фишки из отверстий подшипников, отверстий для обнаружения и слотов для уменьшения веса для удовлетворения требований к сборке механизма движения.
  • Промышленная упаковка: каждая деталь обернута защитной пленкой PE, особенно для подшипников внутренних отверстий и поверхностей соединения.Упакованные в тяжелые антистатические картонные коробки, поддерживаемые жемчужным хлопком для предотвращения изгиба длинной руки при транспортировкеЭкспорт волнообразных наружных картонных коробок, отмеченных номером части и номером партии.
Аналогичные продукты